介绍
点蚀是局部腐蚀中最具破坏性和危险性的类型之一,表现为金属表面出现细小而深的凹坑。由于其局部性和难以检测的特点,这种腐蚀会导致金属设备和结构的突发性失效。本文将全面综述点蚀的形成机理、影响因素及控制方法。
点蚀机理
空腔的形成和生长过程
-
保护涂层失效:特定点的保护性氧化层遭到破坏。
-
空腔细胞的形成:
-
阳极区(腔体内):Fe → Fe²⁺ + 2e⁻
-
阴极区(孔周围):O₂ + 2H₂O + 4e⁻ → 4OH⁻
-
-
腔体环境酸化:金属离子水解和pH值降低
-
腐蚀加剧:自催化环境的形成
显著特征
-
高深度直径比(通常大于 1:1)
-
垂直方向的快速增长
-
表面外观相对健康
-
早期难以诊断
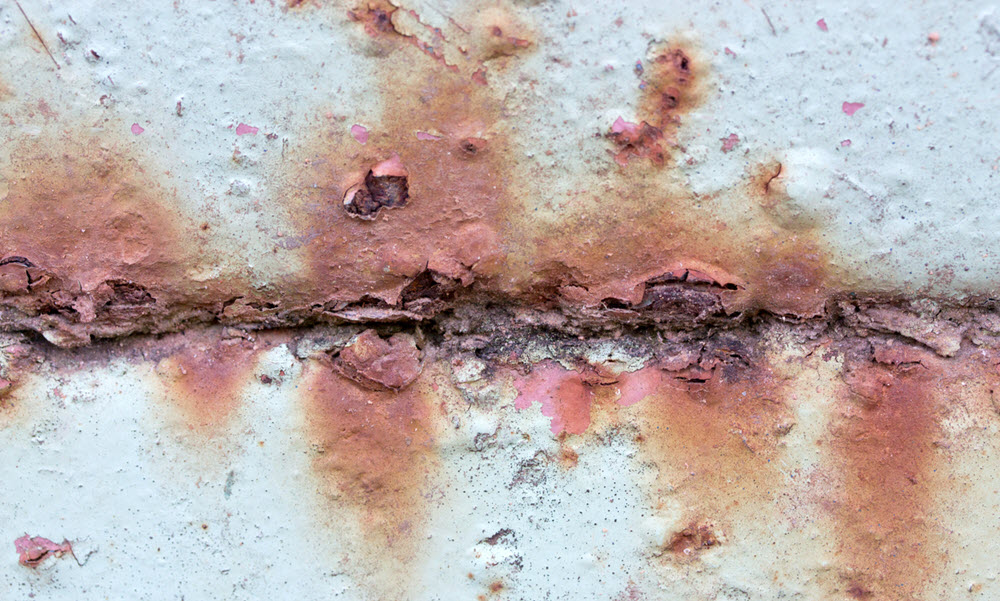 影响点蚀的因素
1.冶金因素
-
表面杂质和不均匀性
-
结构缺陷
-
残余张力
-
合金的化学成分
2. 环境因素
-
存在腐蚀性离子(尤其是氯离子)
-
气温升高
-
pH值下降
-
氧浓度
-
流体流速
3. 表面参数
-
表面粗糙度
-
划痕和机械缺陷
-
表面污染
-
涂层不完整
易感金属和合金
1. 不锈钢(尤其是300系列)
-
对氯离子高度敏感
-
温度高于 60°C 时会形成空化现象
2. 铝及其合金
-
对卤离子敏感
-
中性和碱性pH值下的空化现象
3. 铜合金
-
对氨和硫化物敏感
-
海水中的空化现象
4. 碳钢
-
在氯化物环境中
-
在海水淡化系统中
诊断和评估方法
1. 光学和显微镜方法
-
光学显微镜
-
扫描电子显微镜(SEM)
-
光纤探针
2. 电化学方法
-
圆偏振
-
测量失效潜力
-
电化学阻抗谱(EIS)
3. 标准化测试
-
ASTM G48 – 点蚀耐腐蚀试验
-
ASTM G61 – 循环极化试验
-
ISO 11463 – 点蚀评估指南
预防和控制方案
1. 选择合适的材料
-
使用高钼不锈钢(316、317)
-
使用哈氏合金和因科镍合金等耐磨合金
-
钛在氯化物环境中的应用
2. 环境控制
-
降低攻击离子的浓度
-
调节环境的pH值
-
使用缓蚀剂
-
温度控制
3. 表面方法
-
表面抛光
-
钝化
-
保护涂层(有机、无机、金属)
4. 工程设计
-
避免体液淤积
-
排水改善
-
降低压力集中度
-
便于检查
抗点蚀性能标准
1. 空化阻力指数(PREN)
对于不锈钢:
PREN = %Cr + 3.3×%Mo + 16×%N
-
PREN > 40:优异的耐受性
-
PREN 32-40:良好的耐受性
-
PREN < 32:耐药性有限
2. 行业标准
-
NACE MR0175/ISO 15156 – 含硫化氢环境用材料
-
ASTM A923 – 双相钢点蚀检测试验
-
API 571 – 石油和天然气行业的腐蚀病理学
案例研究和实践经验
1. 石油和天然气行业
-
问题:输油管道出现渗漏
-
解决方案:使用高PREN的316L不锈钢。
2. 海洋产业
-
问题:船体点蚀
-
解决方法:使用含锌防腐涂料。
3. 化学工业
-
问题:换热器劣化
-
解决方案:使用2级钛
点蚀控制新技术
1. 纳米结构涂层
-
高粘附性的薄层
-
自修复涂层
2. 先进合金
-
双相钢
-
高强度合金(超级奥氏体)
3. 智能监控系统
-
电化学传感器
-
在线监控系统
结论和实用建议
点蚀因其局部性和快速扩展的特点,被认为是最危险的腐蚀类型之一。通过准确了解其形成机理和加速因素,可以找到有效的防治方法。
主要建议:
-
在氯化物环境中应使用高PREN材料。
-
采用先进方法开展定期检查计划
-
防止体内积聚死液。
-
表面涂层应完整均匀地涂覆。
-
设计中应考虑完全排水。
通过实施这些解决方案,您可以延长设备的使用寿命,并防止突发且代价高昂的故障。