مقدمه: اهمیت راهبردی مدیریت و آبگیری لجن در صنایع مدرن
در چشمانداز صنعتی معاصر، مدیریت پساب و لجنهای بیولوژیکی و شیمیایی به یکی از مهمترین چالشهای عملیاتی، زیستمحیطی و اقتصادی تبدیل شده است. حجم بالای لجن تولیدی در تصفیهخانههای فاضلاب شهری، صنایع معدنی، فولاد، پتروشیمی، داروسازی و صنایع غذایی، مستلزم صرف هزینههای سرسامآور در بخشهای حملونقل، دفن، بازیافت و دفع نهایی است.
در این میان، فرآیند آبگیری لجن (Sludge Dewatering) به منظور کاهش رطوبت کیک لجن و به حداقل رساندن حجم پسماند، نقشی حیاتی در چرخه فرایندی ایفا میکند. در میان تجهیزات تفکیک فاز جامد از مایع، دستگاه فیلتر پرس (Filter Press) به دلیل قابلیت دستیابی به بالاترین درصد ماده خشک (Dry Solid Content)، سادگی نسبی نگهداری و انعطافپذیری عملیاتی، به عنوان استاندارد طلایی و تجهیز بیرقیب شناخته میشود.
با این حال، کارایی، نرخ بازده و درصد خشکی کیک خروجی صرفاً وابسته به پارامترهای بهرهبرداری نیست؛ بلکه ریشه در کیفیت طراحی، استانداردهای متالورژی و متغیرهای تولید فیلتر پرس در کارخانه سازنده دارد. یک فیلتر پرس مهندسیساز قادر است زمان هر سیکل فیلتراسیون را تا ۴۰ درصد کاهش داده، مصرف انرژی پمپهای تغذیه را بهینهسازی کند و کیک لجن را با کمترین میزان رطوبت باقیمانده تحویل دهد. در این مقاله مرجع، به بررسی موشکافانه و مهندسی تمام جنبههای تولید فیلتر پرس و تأثیر مستقیم هر مؤلفه ساخت بر راندمان آبگیری لجن میپردازیم.
۱. تبیین ساختار و مکانیزم عملکرد فیلتر پرس صنعتی
۱.۱. اصول پایهای فیلتراسیون تحت فشار
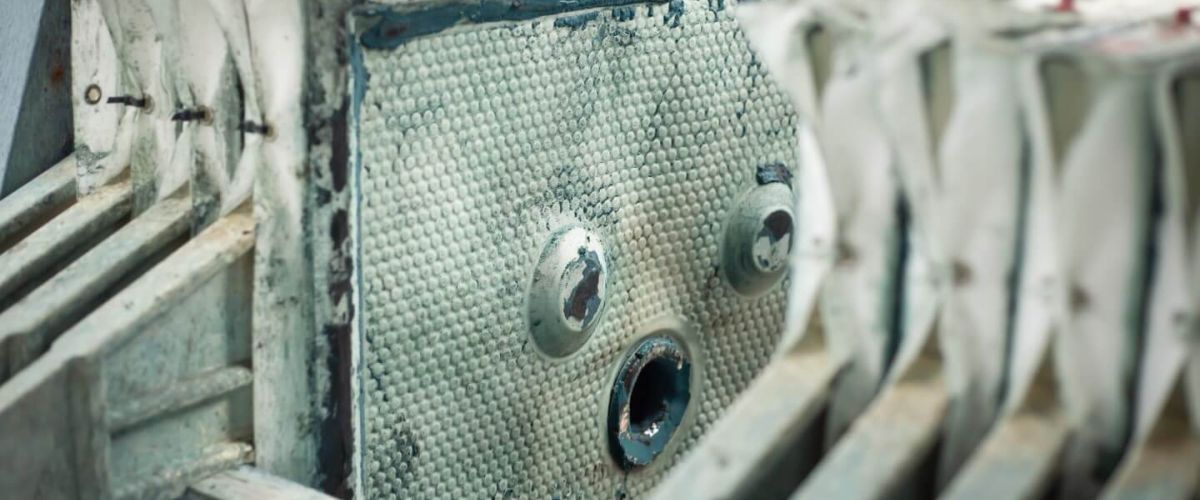
فیلتر پرس یک سامانه فیلتراسیون فشاری ناپیوسته (Batch) است که بر پایه ایجاد اختلاف فشار مکانیکی بین سوسپانسیون لجن و فضای پشت مدیا (پارچه فیلتر) کار میکند. دو نیروی محرکه اصلی در این فرآیند عبارتند از:
- فشار هیدرودینامیکی تزریق (Feeding Pressure): ایجاد شده توسط پمپهای فشار قوی اسلاری (مانند پمپهای دیافراگمی، مونو پمپها یا پمپهای پیستونی).
- فشار مکانیکی انسداد و تراکم (Clamping & Squeeze Pressure): ایجاد شده توسط جکهای هیدرولیک قدرتمند و صفحات ممبران.
در طول سیکل، ذرات جامد بر روی سطح پارچه به دام افتاده و با تشکیل یک لایه متخلخل اولیه (Pre-coat cake)، خود به عنوان مدیای ثانویه عمل میکنند و شفافترین فیلترات (Filtrate) ممکن را تولید مینمایند.
+-----------------------------------------------------------------------------------+
| سیکل جامع آبگیری لجن |
+-----------------------------------------------------------------------------------+
| [بستن صفحات] ➔ [تزریق لجن تحت فشار] ➔ [کیکگیری] ➔ [دمش هوا/عصرانه ممبران] ➔ |
| [تخلیه فشار] ➔ [باز شدن صفحات] ➔ [تخلیه کیک لجن] ➔ [شستشوی پارچه (دورهای)] |
+-----------------------------------------------------------------------------------+
۱.۲. مقایسه انواع فیلتر پرسهای صنعتی
در خطوط تولید صنعتی، فیلتر پرسها بر اساس نوع صفحات و مکانیزم تخلیه به دستههای زیر تقسیم میشوند:
- فیلتر پرس چمبر معمولی (Chamber Filter Press): دارای صفحات فرورفته صلب از جنس پلیپروپیلن (PP).
- فیلتر پرس ممبران یا فشاری (Membrane Filter Press): مجهز به صفحات انعطافپذیر با قابلیت انبساط الاستومری جهت اعمال فشردهسازی ثانویه بر روی کیک.
- فیلتر پرس صفحهوقاب (Plate and Frame): ساختار سنتی مناسب برای صنایع دارویی و تصفیه با کمکفیلتر (Filter Aid).
- فیلتر پرسهای نواری پیوسته (Belt Filter Press): فرآیند پیوسته با راندمان فشردهسازی پایینتر در مقایسه با سیستمهای تحت فشار صلب.
۲. اثرات مهندسی شاسی، سازه فلزی و صلبیت مکانیکی بر راندمان آبگیری
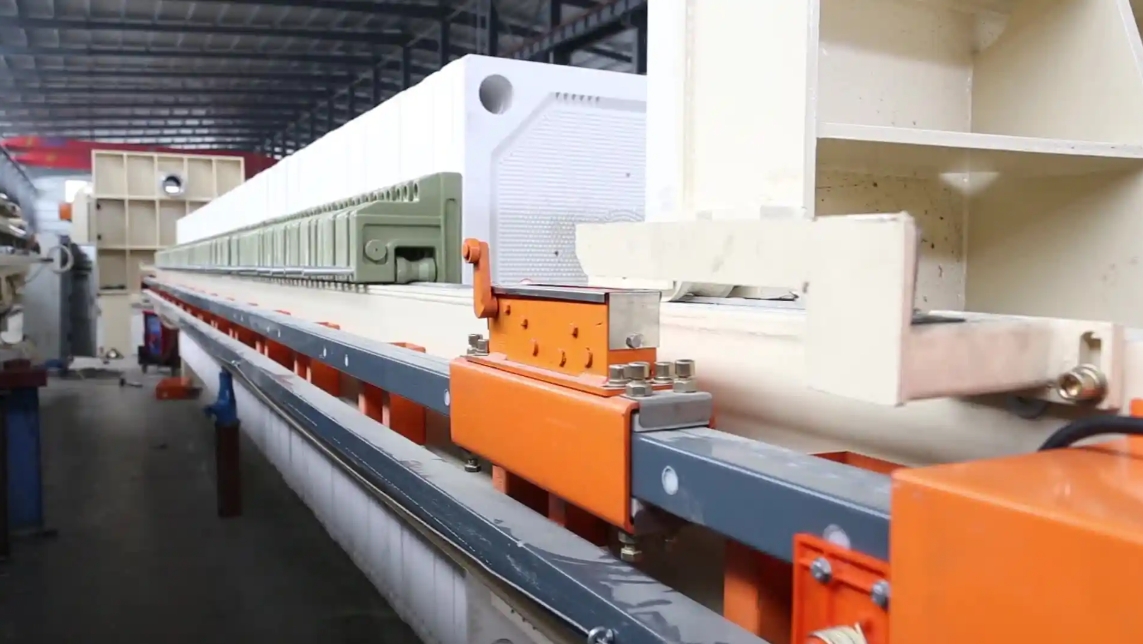
یکی از مهمترین ارکان در فرآیند تولید فیلتر پرس، طراحی سازه فلزی و اسکلت اصلی (Heavy-duty Frame) است. توزیع نامتوازن تنشهای وارده به بدنه میتواند به فرار لجن، افت فشار درون چمبرها و کاهش کیفیت کیک لجن منجر شود.
۲.۱. انتخاب متریال و طراحی تیرکهای باربر (Sidebars / Overhead Beams)
تیرکهای باربر باید توان تحمل ترکیبی از بارهای مرده (وزن صفحات پر از لجن)، بارهای دینامیکی و تنش کششی ناشی از فشار جک هیدرولیک (گاهی فراتر از ۴۰۰ بار فشار سیلندر) را داشته باشند.
- فولادهای ساختمانی آلیاژی: استفاده از فولادهای آلیاژی با استحکام تسلیم بالا نظیر ST-52-3 به جای فولادهای کربنی معمولی (ST-37)، ضریب اطمینان بالایی در برابر تغییر شکل الاستیک و پلاستیک ایجاد میکند.
- تحلیل المان محدود (FEA): شبیهسازی رایانهای تنشهای استاتیکی و دینامیکی پیش از برشکاری و ساخت، نقاط تمرکز تنش را در گوشهها و محل اتصال جک مشخص کرده و از خمش تیرکهای طولی (Deflection) جلوگیری میکند. اگر تیرکها دچار کمترین انحراف شوند، موازی بودن صفحات از بین رفته و نشتی از آببندها رخ خواهد داد.
۲.۲. ماشینکاری دقیق پیشانیها (Head Plate & Moving Follower)
صفحه ثابت جلویی (Head Plate) و صفحه متحرک (Follower/Thrust Plate) باید به روشهای ماشینکاری سنگین نظیر بورینگ و فرز CNC کفتراشی شوند. هرگونه ناصافی سطحی در این صفحات سبب ایجاد گشتاور نامتقارن بر روی صفحات پلیمری شده و نه تنها مانع از آببندی کامل میشود، بلکه پدیده شکست زودهنگام صفحات پلیپروپیلن را در پی خواهد داشت.
۲.۳. سیستمهای ضدخوردگی و حفاظت سطحی سازه
محیطهای آبگیری لجن، خصوصاً در پسابهای شهری، تصفیهخانههای شیمیایی، اسیدی و پتروشیمی، به شدت خورنده هستند. در پروسه تولید، مراحل زیر باید به دقت پیادهسازی شوند:
- سندبلاست تا درجه استانداردی نظیر SA 2.5: جهت زدودن کامل چربیها، اکسیدها و ایجاد پروفایل زبری مناسب سطحی.
- پوششدهی سیستمهای اپوکسی چندلایه (Multi-layer Epoxy Systems): اعمال پرایمر زینک ریچ، لایه میانی پلیآمید و تاپکوت پلییورتان مقاوم در برابر تابش اشعه UV و گازهای خورنده نظیر سولفید هیدروژن (H2SH_2S).
- روکشکاری با ورقهای استنلس استیل (SS304/SS316 Cladding): در نقاط سایش تیرکهای راهنما جهت به حداقل رساندن اصطکاک و محافظت شیمیایی کامل.
۳. تکنولوژی و مهندسی صفحات فیلتر (Filter Plates)؛ قلب تپنده راندمان دستگاه
صفحه فیلتر پرس قطعهای است که وظیفه نگهداری لجن، هدایت فیلترات مایع و تحمل مستقیم فشارهای هیدرولیکی را بر عهده دارد. کیفیت فرآیند تولید صفحات بیشترین همبستگی را با درصد خشکی کیک نهایی دارد.
+-----------------------------------------------------------+
| ساختار مقطع صفحه چمبر و ممبران |
+-----------------------------------------------------------+
| |
| [ لبه آببند ] | [ سطح پیپسی/برجستگیها ] | [ لبه ] |
| =============|=========================|============= |
| | فضای تشکیل کیک لجن | |
| [کانال فیلترات] [ورودی لجن] |
+-----------------------------------------------------------+
۳.۱. فناوری تولید صفحات از پلیپروپیلن هموپلیمر و کوپلیمر
صفحات فیلتر با روش قالبگیری تزریقی فشار بالا (High-Pressure Injection Molding) یا قالبگیری فشاری (Compression Molding) تولید میشوند:
- استفاده از پلیپروپیلن ویرجین (Pure Virgin PP) به همراه تقویتکنندههای الاستومری و الیاف شیشه مانع از پیچیدگی و تاب برداشتن (Warpage) صفحه در اثر نوسانات دمایی اسلاری میشود.
- صفحات بازیافتی به دلیل ناخالصی ساختاری تحت فشارهای بالای ۱۵ بار فشردهسازی، دچار تَرکهای مویی (Micro-cracks) و شکست ناگهانی میشوند که راندمان سیکل را مستقیماً ساقط میکند.
۳.۲. اثر الگوهای هندسی روی سطح صفحه (Pips/Dimples Pattern)
برجستگیهای سطح صفحه وظایف هیدرودینامیکی حساسی دارند:
- نگهداشتن پارچه فیلتر و ممانعت از چسبیدن پارچه به کف صفحه.
- ایجاد کانالهای میکروسکوپی یکنواخت برای خروج بدون مانع فیلترات شفاف.
- اگر طراحی این برجستگیها بهینهسازی نشود، جریان گردابی و افت فشار هیدرولیکی معکوس درون چمبر ایجاد شده و زمان آبگیری به شکل تصاعدی بالا میرود.
۳.۳. تحلیل تمایز صفحات چمبر (Chamber) و ممبران (Membrane) در تولید
تولید سیستمهای مجهز به صفحات ممبران، یک ارتقای ساختاری در زمینه افزایش درصد خشکی است. در جدول زیر عملکرد این دو تکنولوژی در مواجهه با لجن مقایسه شده است:
| پارامتر فنی / عملیاتی | فیلتر پرس با صفحات چمبر معمولی | فیلتر پرس با صفحات ممبران (تراکمپذیر) |
|---|---|---|
| مکانیزم تراکم لجن | صرفاً متکی به فشار پمپ تغذیه | تزریق فشار مکانیکی ثانویه (آب یا هوا تا ۱۶-۲۴ بار) |
| درصد ماده خشک کیک (DS%DS\%) | ۲۵ الی ۳۵ درصد (بسته به نوع لجن) | ۳۵ الی ۵۵ درصد (کاهش چشمگیر وزن نهایی کیک) |
| زمان چرخه تزریق (Cycle Time) | طولانی (نیازمند تکمیل طبیعی ظرفیت چمبر) | ۴۰ تا ۶۰ درصد کوتاهتر (قطع فیدینگ زودهنگام و اسکوئیز) |
| شستشوی کیک (Cake Washing) | کمبازده و نیازمند حجم بالای آب مصرفی | بسیار پربازده و یکنواخت به دلیل فشردگی یکنواخت کیک |
| طول عمر پارچه فیلتر | متوسط (به دلیل سایش ذرات حین تغذیه طولانی) | بالا (کاهش زمان سایش جریان لجن ورودی) |
۴. مهندسی سامانه هیدرولیک و سیستمهای آببندی تحت فشار
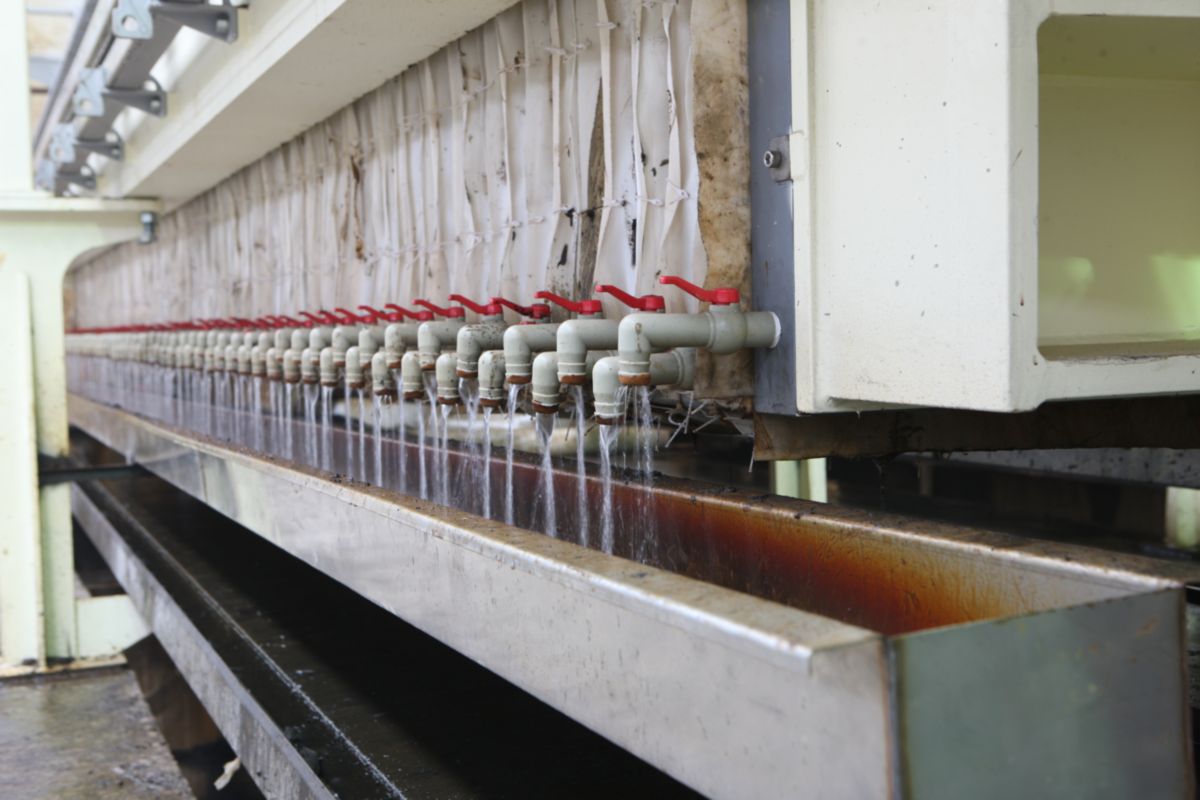
بخش هیدرولیک فیلتر پرس متضمن پایداری فشار بسته بودن پکیج صفحات (Pumping Force) در برابر نیروی دافعه حاصل از فشار اسلاری است.
۴.۱. طراحی سیلندرهای هیدرولیک فشار قوی
سیلندر هیدرولیک باید با بالاترین استانداردهای متالورژیکی و با استفاده از لولههای سنگخورده صنعتی (Honed Tubes) مطابق استاندارد ISO H8/H9 و شفتهای کرومسخت با ضخامت پوشش مناسب (حداقل ۳۰ تا ۵۰ میکرون) ساخته شود.
طراحی ضریب اطمینان فشار سیلندر باید به گونهای باشد که فشارهای لحظهای (Pressure Spikes) هنگام آببندی و پمپاژ نهایی لجن را به راحتی دمپ کند.
۴.۲. فناوری سیستمهای هیدرولیک دومرحلهای و کنترل فشار خودکار
- پمپهای هیدرولیک دوبل (Hi-Low Pumping System): برای سرعت بالای پیشروی اولیه پیستون در دبی بالا و فشار کم، و سپس سوئیچ اتوماتیک به دبی پایین و فشار بسیار بالا جهت قفل نهایی صفحات. این مکانیزم زمان تلفشده بین دو سیکل را به حداقل میرساند.
- سیستم جبران خودکار فشار (Automatic Pressure Compensation): در طول سیکل تزریق لجن، به دلیل نوسانات الاستیسیته پلیمر و تغییرات دمایی، ممکن است فشار آببندی جک افت کند. پاورپک هیدرولیک مجهز به سوئیچهای الکترونیکی و شیرهای قفلکننده هیدرولیکی (Pilot-operated Check Valves) باید به محض افت فشار، الکتروپمپ را وارد مدار کرده و فشار را در محدوده امن نگه دارد تا از فرار لجن (Blow-out) پیشگیری شود.
۵. انتخاب و تطابق مدیای فیلتراسیون (پارچه فیلتر و اتصالات)
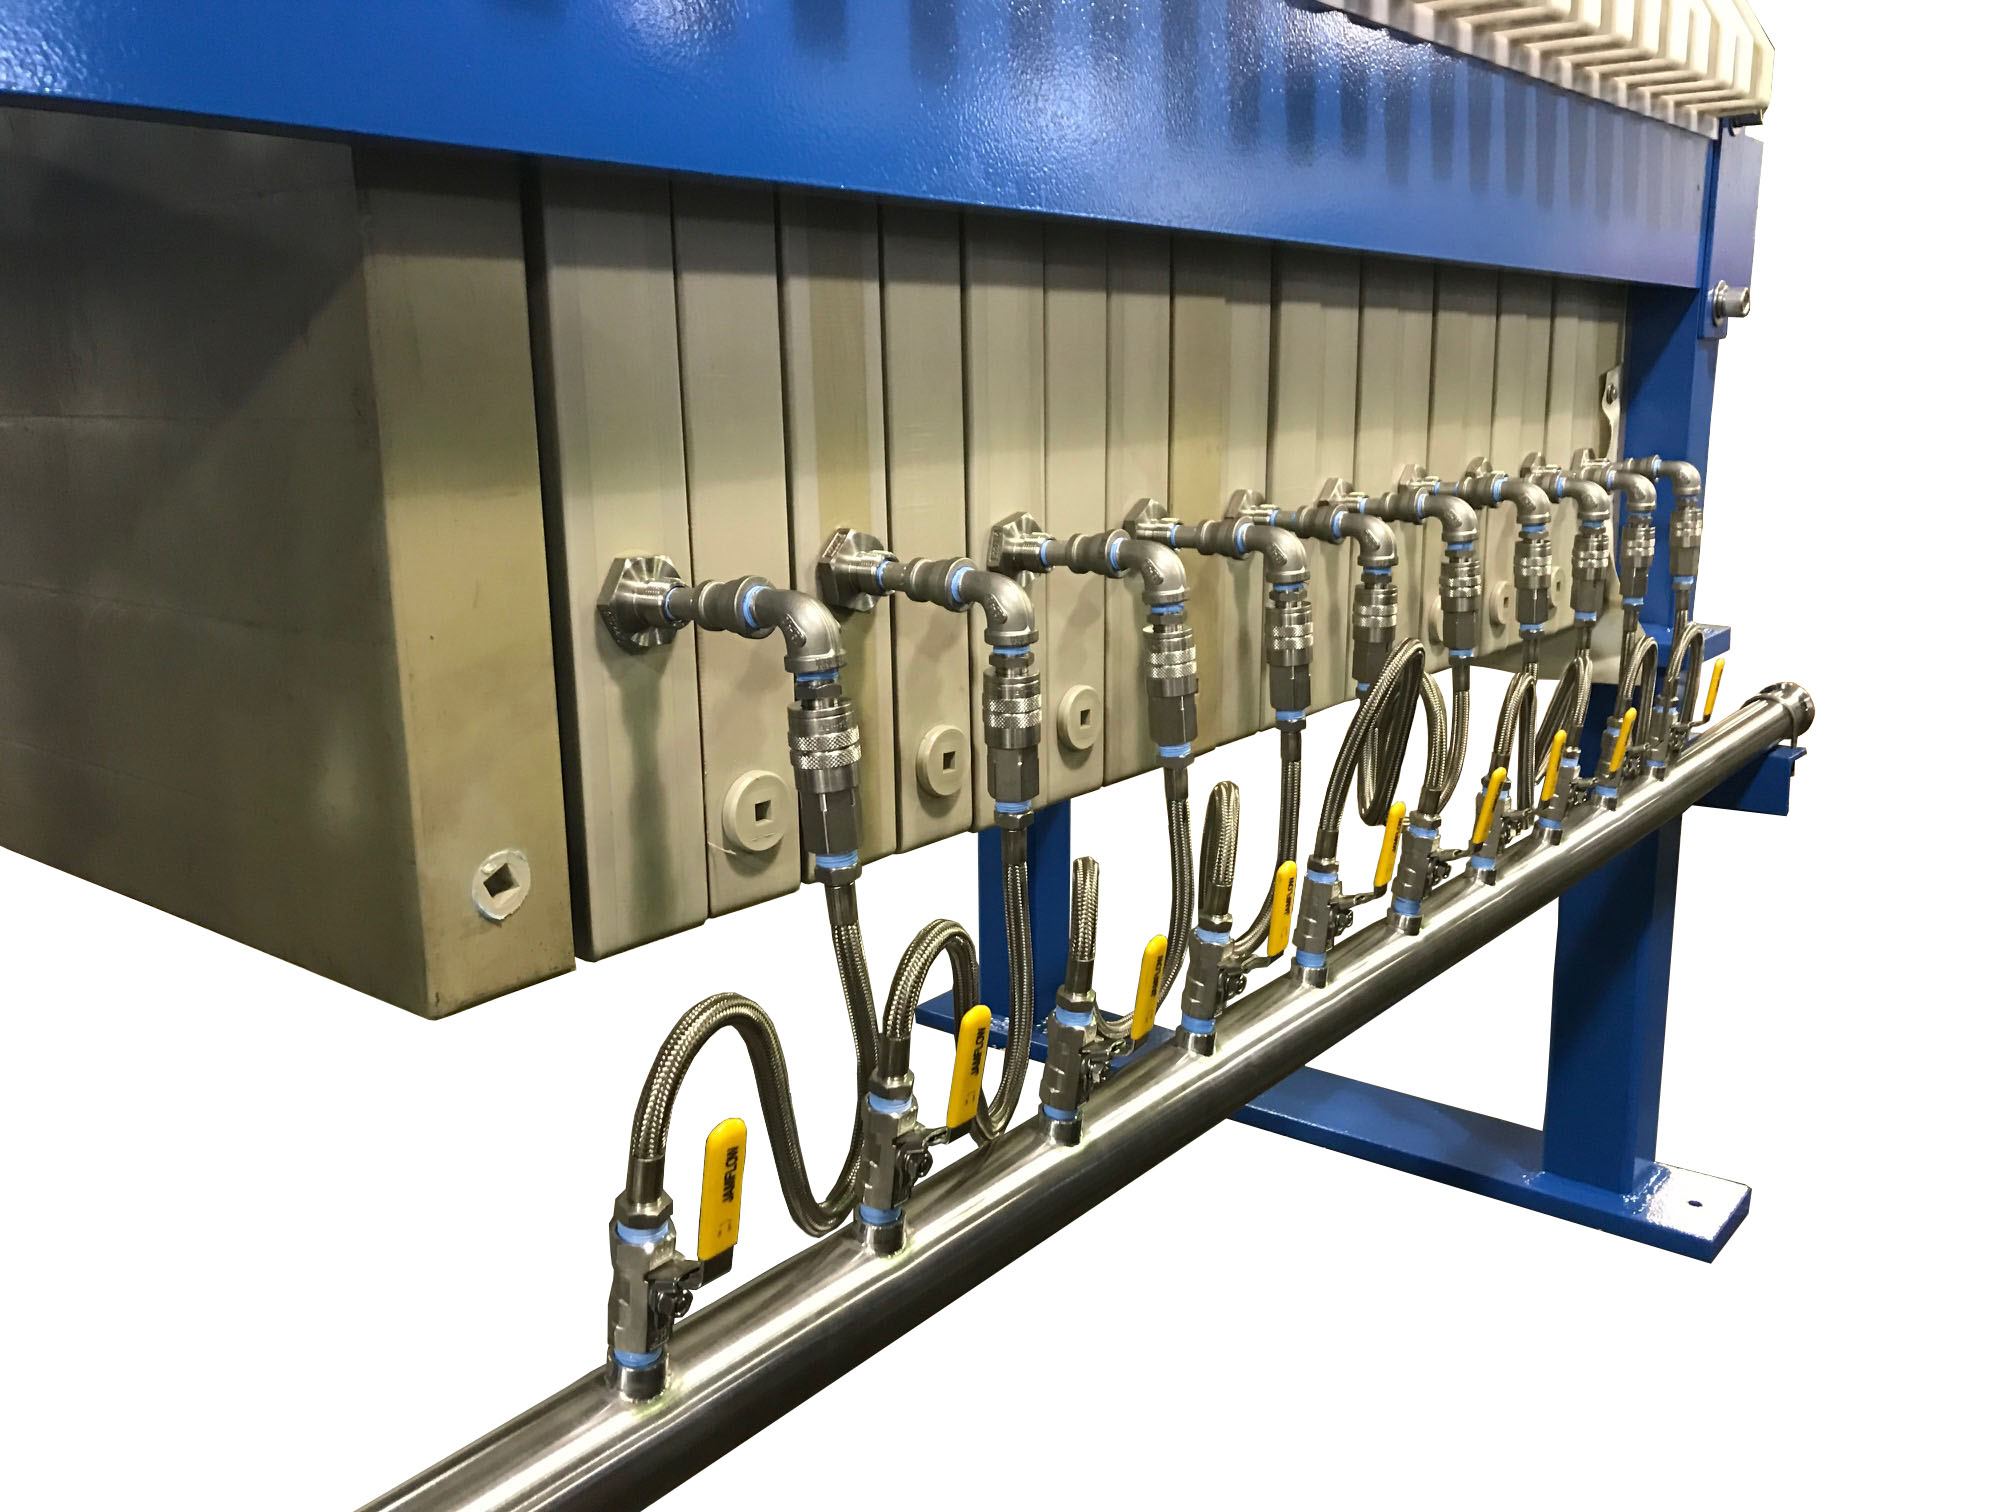
پارچه فیلتر تنها واسط مستقیم بین ذرات جامد و فاز مایع است. بیتوجهی سازنده به مشخصات فیزیکی و شیمیایی لجن در انتخاب پارچه فیلتر، میتواند بهترین فیلتر پرس را نیز از کارایی ساقط کند.
۵.۱. جنس الیاف پارچه بر پایه شیمی لجن
- پلیپروپیلن (PP): دارای مقاومت شیمیایی استثنایی در برابر اسیدها، قلیاها و مناسب برای لجنهای شهری و شیمیایی با pHهای متغیر بین ۱ تا ۱۴.
- پلیآمید (نایلون / Polyamide): استحکام مکانیکی فوقالعاده و مقاومت عالی در برابر سایش ذرات تیزگوشه معدنی؛ با محدودیت در محیطهای اسیدی شدید.
- پلیاستر (Polyester): عالی برای پسابهای اسیدی و دماهای بالا تا بیش از ۱۰۰ درجه سانتیگراد، اما حساس به قلیاهای قوی.
۵.۲. نوع بافت الیاف و نفوذپذیری هوا (Air Permeability)
- مونوفیلامنت (Monofilament): پارچههای تکرشتهای با سطح صاف، مقاومت بسیار کم در برابر عبور جریان سیال و قابلیت فوقالعاده در جداسازی و رهاسازی خودکار کیک لجن (Cake Release).
- مولتیفیلامنت (Multifilament): الیاف چندرشتهای تابیده که فیلتراسیون ذرات بسیار ریز و کلاریفیکیشن مایع بهتری ارائه میدهند، اما تمیزکاری آنها دشوارتر است.
- بافتهای ترکیبی و کالیبراسیون هوادهی: کنترل دقیق نفوذپذیری (بر حسب L/dm2/minL/dm^2/min یا CFM) تضمین میکند که ذرات میکرونی کلوئیدی درون بافت پارچه حبس (Blinding) نشوند.
۵.۳. سیستم آببندی پیشرفته با صفحات CGR
در تولید فیلتر پرسهای بدون نشتی از صفحات دارای شیار آببند و پارچههای دوختهشده همراه با نوار آببندی لاستیکی موسوم به CGR (Caulked, Gasketed and Recessed) استفاده میشود. این طراحی مانع از کوچکترین نشت قطرهای فیلترات یا بخارات سمی و خورنده به محیط بیرونی دستگاه میگردد.
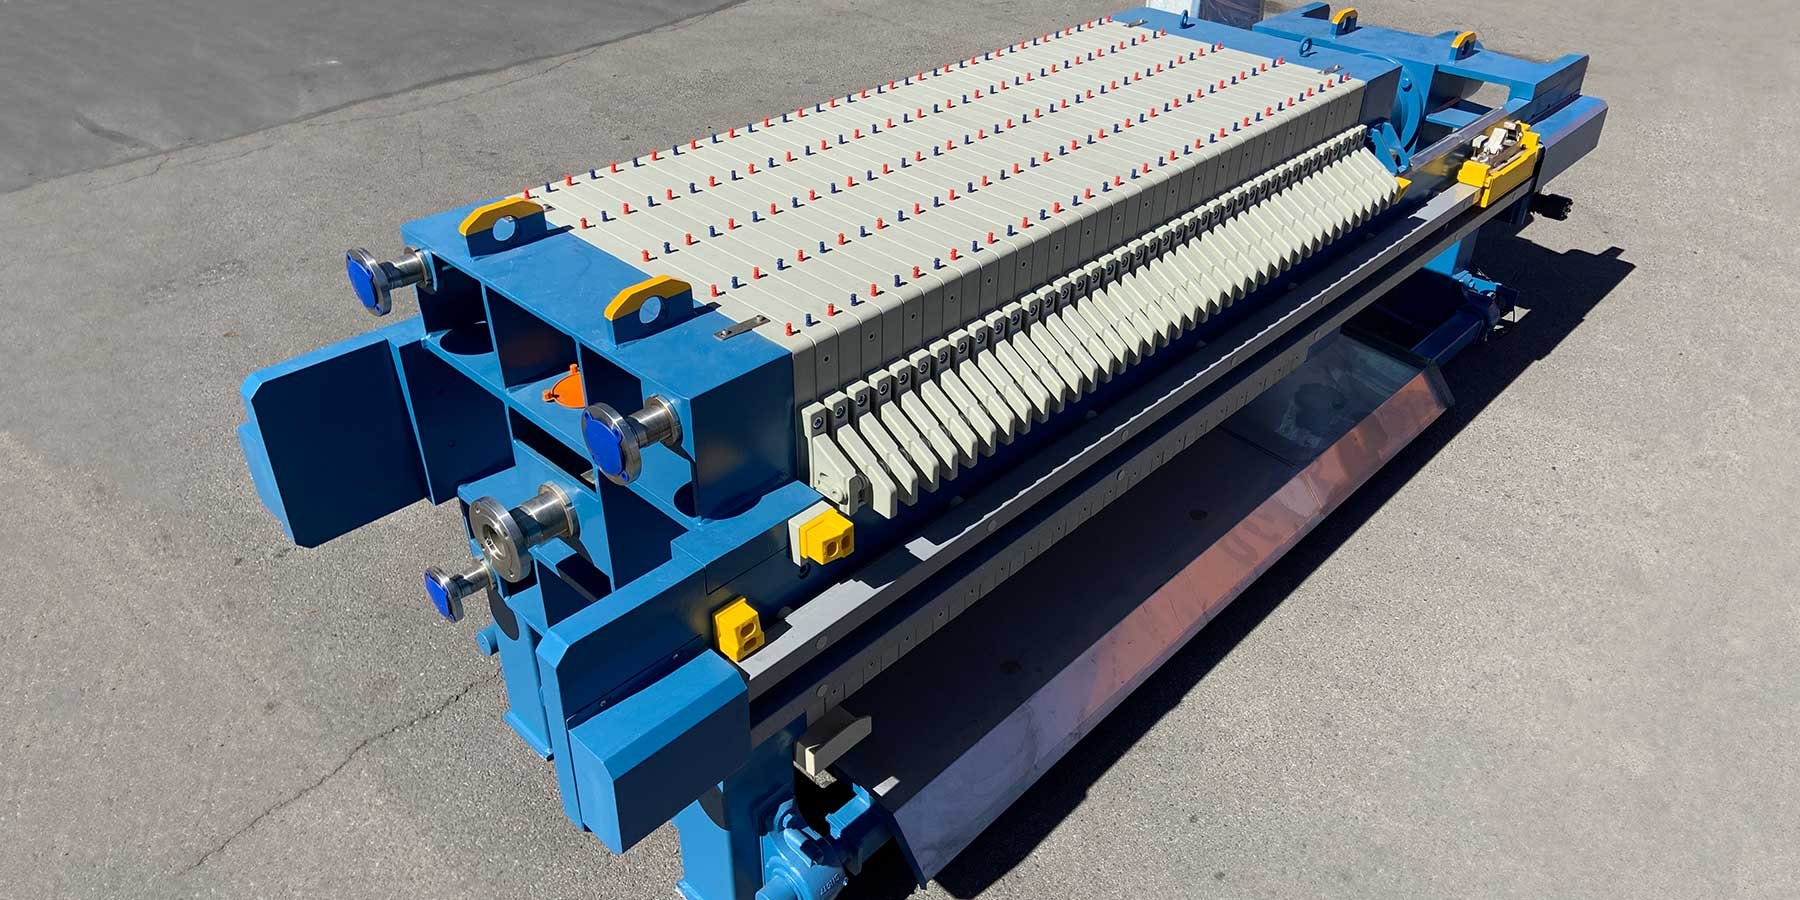
۶. یکپارچهسازی سیستمهای اتوماسیون (PLC) و ابزار دقیق در بهینهسازی خطوط آبگیری
تولید فیلتر پرس مدرن فراتر از آهنگری و قالبریزی است؛ بهرهگیری از سیستمهای کنترل هوشمند، راندمان سیکل را مستقیماً ارتقا میدهد.
۶.۱. کنترل هوشمند نرخ تزریق لجن با درایوهای فرکانس متغیر (VFD)
کنترل سرعت پمپ تغذیه توسط پیالسی فیلتر پرس، از متراکم شدن ناگهانی ذرات لجن در دهانه ورودی لوله مرکزی (Feeding Port Clogging) جلوگیری کرده و با پمپاژ متناسب با شیب فشار-زمان، کیکی با ساختار متخلخل یکنواخت و حداکثر خروج رطوبت ایجاد میکند.
۶.۲. مکانیزمهای بازکننده و جابجاگر صفحات (Plate Shifter Systems)
در فیلتر پرسهای بزرگ با بیش از ۵۰ یا ۱۰۰ صفحه، زمان باز کردن صفحات و ریزش کیک عامل بازدارندهای در راندمان روزانه است. سازندگان برتر از سیستمهای ترولی اتوماتیک با مکانیزمهای زیر استفاده میکنند:
- جابجایی تکصفحهای پیوسته (Single Plate Shifting)
- مکانیزم تخلیه سریع چندصفحهای یا زنجیرهای (Multi-Plate / Package Shifting)
- سیستمهای لرزاننده یا شوک زن مکانیکی (Shaking Mechanism): برای حصول اطمینان از تخلیه خودکار ۱۰۰٪ کیکها بدون نیاز به مداخله اپراتور و ضربه دستی با کاردک به صفحات.
       +-------------------------------------------------------------------+
       |            تاثیر اتوماسیون بر کاهش زمان چرخه آبگیری               |
       +-------------------------------------------------------------------+
       |  فرآیند سنتی: [تغذیه] -> [توقف] -> [تخلیه دستی: 30 تا 50 دقیقه]   |
       |  فرآیند هوشمند: [تغذیه بهینه] -> [اسکوئیز ممبران] -> [تخلیه خودکار: 5 دقیقه]
       +-------------------------------------------------------------------+
۷. شیمی آمادهسازی لجن و تأثیر آن در طراحی ورودیهای فیلتر پرس
هیچ فیلتر پرسی بدون فرآیند بهینهسازی و کاندیشنینگ لجن (Sludge Conditioning) نمیتواند به حداکثر راندمان طراحیشده دست یابد. تطابق ابعاد هیدرولیکی دستگاه با رفتار لجن مشروط، در مرحله مهندسی تولید ضروری است.
۷.۱. نقش پلیالکترولیتها و منعقدکنندههای معدنی
لجنهای بیولوژیکی دارای بارهای الکتریکی سطحی منفی و مقاومت فیلتراسیون ویژه (Specific Resistance to Filtration – SRF) بسیار بالایی هستند. لختهسازی با پلیمرهای کاتیونی یا ترکیب مواد منعقدکننده نظیر کلروفریک (FeCl3FeCl_3) و آهک هیدراته (Ca(OH)2Ca(OH)_2):
- بارهای سطحی دافع کلوئیدها را خنثی میکند.
- آب ساختاری و بینابینی (Bound Water) ذرات را آزاد میسازد.
- ذرات فلک (Flocs) درشتدانه با مقاومت برشی مناسب تشکیل میدهد.
۷.۲. طراحی قطر پورتهای تزریق بر اساس نرخ برشی لجن
در تولید فیلتر پرس، مهندسان باید سرعت جریان ورودی در پورتهای مرکزی یا گوشه را محاسبه نمایند. اگر قطر دهانه ورودی بسیار باریک طراحی شود، تنش برشی بالا (High Shear StressHigh\ Shear\ Stress) در نقطه ورود به چمبر، فلکهای شکننده لجن را تخریب کرده و ذرات متلاشیشده موجب کور شدن زودهنگام منافذ پارچه فیلتر میشوند.
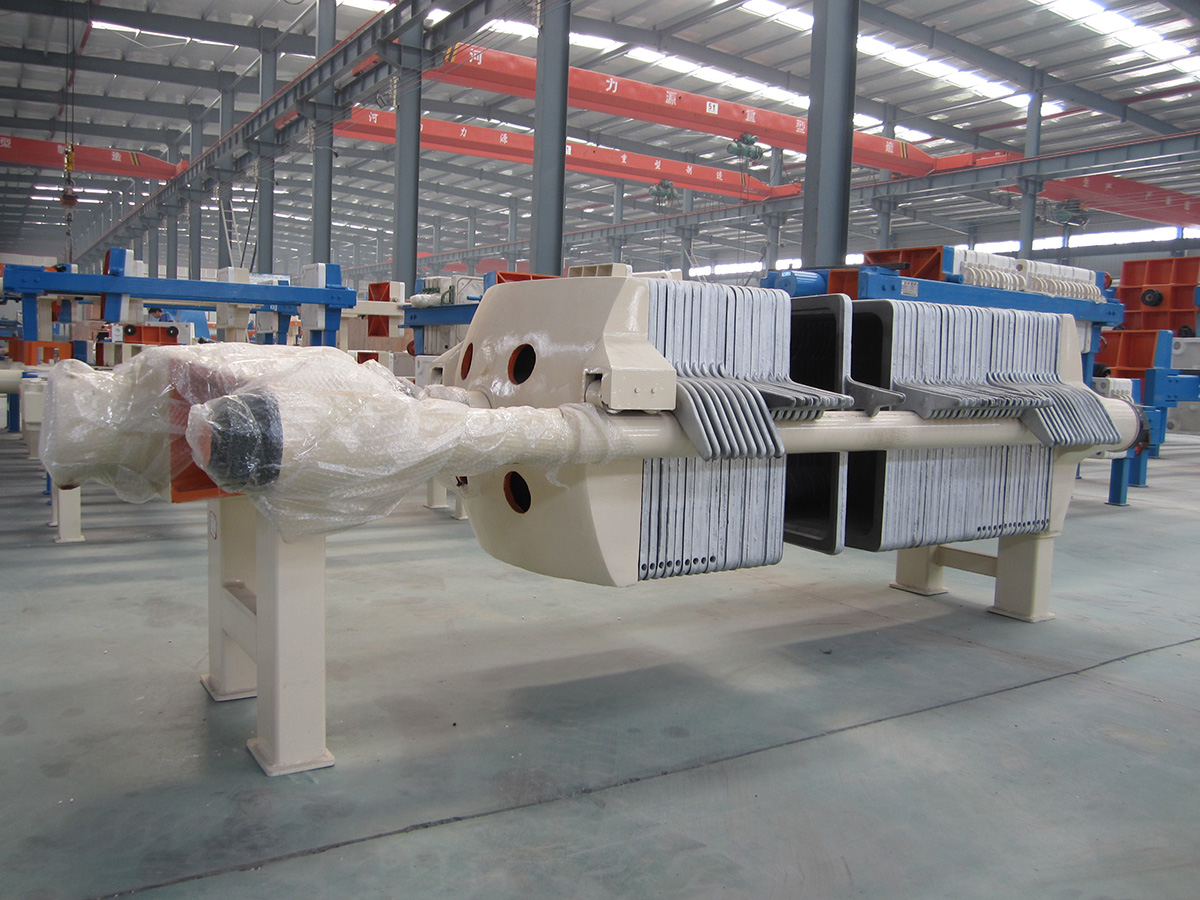
۸. سیستمهای شستشو و احیای پارچه فیلتر (Automatic Cloth Washing System)
رسوبگذاری تدریجی نمکهای معدنی و نفوذ چربیها یا میکروارگانیسمها به داخل منافذ پارچه فیلتر، پس از چندین سیکل، مقاومت هیدرولیکی را افزایش داده و راندمان آبگیری را به شدت افت میدهد.
+--------------------------------------------------------------------+
| سیستم اتوماتیک شستشوی پارچه فیلتر |
+--------------------------------------------------------------------+
| [تخلیه کیک] ➔ [ورود ترولی نازلهای آب] ➔ [پاشش جت آب 60-100 بار] |
| ➔ [حرکت عمودی و پاکسازی تاروپود پارچه] ➔ [احیای نفوذپذیری پارچه] |
+--------------------------------------------------------------------+
۸.۱. سازوکار شستشوی تحت فشار بالا (High-Pressure Washing Robots)
یک فیلتر پرس ایدهآل باید قابلیت تجهیز به رباتهای شستشوی سرخود (Overhead Cloth Washing Unit) را داشته باشد. این سیستم با پاشش آب با فشار ۶۰ تا ۱۰۰ بار از طریق نازلهای ویژه به صورت یکپارچه بر سطح عمودی پارچهها:
- رسوبات تلهافتاده در تاروپود پارچه را تخلیه میکند.
- نفوذپذیری اولیه هوایی و آبگذر پارچه را به طور کامل احیا مینماید.
- زمان هر سیکل فیلتراسیون را در کل طول سال پایدار نگه میدارد.
۸.۲. سامانههای CIP و شستشوی شیمیایی مداربسته
برای صنایع معدنی و صنایعی که لجنهای حاوی کربنات کلسیم بالا دارند، سیستمهای تولیدی با لولهکشی شستشوی درجا (Clean-in-Place) طراحی میشوند تا با اسیدشویی دورهای ملایم، رسوبات کریستالی روی صفحات بدون نیاز به دمونتاژ کامل برطرف گردند.
۹. محاسبات فنی و پارامترهای پایهای در سایزینگ و تولید فیلتر پرس
برای تضمین راندمان، محاسبه حجم چمبرها و ظرفیت اسمی بر اساس معادلات موازنه جرم صورت میپذیرد.
Vcake=Msolidsρcake⋅DS%V_{cake} = \frac{M_{solids}}{\rho_{cake} \cdot DS\%}
که در آن:
- VcakeV_{cake}: حجم کل کیک تشکیلشده (m3m^3)
- MsolidsM_{solids}: جرم کل ذرات جامد ورودی در هر سیکل (kgkg)
- ρcake\rho_{cake}: چگالی کیک فشرده (kg/m3kg/m^3، معمولاً بین ۱۱۰۰ تا ۱۴۰۰)
- DS%DS\%: درصد خشکی مورد انتظار کیک لجن
بر پایه این محاسبات، تعداد صفحات، ضخامت کیک (Cake Thickness – عموماً بین ۲۵ تا ۴۰ میلیمتر بر حسب آبپذیری لجن) و سطح خالص فیلتراسیون (Filtration AreaFiltration\ Area) تعیین میشود. انتخاب ضخامت کیک نامناسب حین ساخت میتواند منتهی به عدم تشکیل کیک خشک در مرکز چمبر یا افزایش بیش از حد زمان آبگیری گردد.
۱۰. چکلیست طلایی ساخت و تست کیفی فیلتر پرس در کارخانه
جهت اطمینان از عملکرد عالی فیلتر پرس در سایت مشتری، تولیدکننده باید استانداردهای کنترل کیفیت (QC) زیر را قبل از بارگیری به طور سختگیرانه اجرا نماید:
چکلیست تست کارگاهی (FAT) فیلتر پرس
======================================================================
[✔] تست هیدرواستاتیک شاسی با اعمال ۱.۵ برابر بار اسمی هیدرولیک
[✔] بررسی موازی بودن صفحات (Parallelism Test) با خطای زیر ۰.۵ میلیمتر
[✔] آزمون فشار اسکوئیز صفحات ممبران با گاز ازت یا آب تا ۲۵ بار
[✔] تست عملکرد بدون بار سیستم شیفتر اتوماتیک صفحات به مدت ۲ ساعت
[✔] کنترل سلامت پوشش رنگ و ضخامتسنجی (DFT) مطابق استاندارد SSPC
[✔] تست سناریوهای اضطراری، سنسورهای فوتوالکتریک و میکروسوئیچهای ایمنی
======================================================================
۱۱. تحلیل هزینه چرخه عمر (LCC) و بازگشت سرمایه در تولید مهندسی فیلتر پرس
خرید یا تولید فیلتر پرس بیکیفیت شاید در سرمایهگذاری اولیه (CAPEX) جذاب باشد، اما اثرات مخرب آن در هزینههای جاری (OPEX) به سرعت نمایان میشود.
+-------------------------------------------------------------+
| مقایسه هزینههای چرخه عمر دستگاه |
+-------------------------------------------------------------+
| [دستگاه ارزانقیمت]: |
| خرید اولیه کم |+++ مصرف انرژی |+++ تعویض پارچه |+++ دفع لجن |
| |
| [دستگاه مهندسیساز با راندمان بالا]: |
| خرید استاندارد |+ مصرف بهینه |+ دوام قطعات |+ حداقل حجم لجن |
+-------------------------------------------------------------+
- صرفهجویی در هزینه حمل و نقل و دفن پسماند: هر ۵ درصد افزایش در ماده خشک کیک خروجی، تناژ و حجم کیک دفعی را به شکل نمایی کاهش میدهد؛ موضوعی که در سایتهای معدنی و شهری سالانه مبالغ هنگفتی را ذخیره میکند.
- کاهش مصرف انرژی در خشککنهای حرارتی: در صورت وجود خطوط خشککن تکمیلی (Thermal Dryers)، کاهش حتی ۲ درصد رطوبت توسط فیلتر پرس مکانیکی، نیاز به انرژی حرارتی را به شکل چشمگیری پایین میآورد؛ چرا که تبخیر آب حرارتی صدها برابر گرانتر از جداسازی مکانیکی با فشار است.
پرسشهای متداول مهندسی درباره فیلتر پرس و آبگیری لجن (FAQ)
۱. ضخامت بهینه چمبر در تولید صفحات فیلتر پرس چقدر است؟
ضخامت بهینه به جنس و مشخصات لجن بستگی دارد. برای لجنهای هیدروکسیدی و پسابهای بیولوژیکی لزج که مقاومت به آبگیری بالایی دارند، چمبرهایی با ضخامت ۲۵ تا ۳۰ میلیمتر پیشنهاد میشود تا نفوذ فشار به مغز کیک با سهولت انجام شود. برای اسلاریهای معدنی، ماسهای و کریستالی با نفوذپذیری بالا، ضخامتهای ۳۵ تا ۵۰ میلیمتر جهت افزایش ظرفیت خروجی در هر سیکل کارایی دارد.
۲. چرا استفاده از صفحات ممبران راندمان آبگیری لجن را نسبت به صفحات چمبر افزایش میدهد؟
در صفحات چمبر، پمپاژ لجن باید تا زمان پر شدن کامل ظرفیت فیزیکی ادامه یابد که بخش انتهایی آن به دلیل فشرده شدن پارچه بازده هیدرولیکی کمی دارد. در صفحات ممبران، تزریق لجن پیش از اشباع کامل متوقف شده و دیافراگم انعطافپذیر به شکل یکنواخت با فشار هیدرولیکی بالا به کیک نیرو وارد میکند و آب مویینگی را به زور خارج مینماید.
۳. علت نشت لجن از بین صفحات فیلتر پرس چیست و چگونه در تولید پیشگیری میشود؟
دلایل اصلی عبارتند از: خمش تیرکهای شاسی به دلیل ناکافی بودن صلبیت سازه، عدم ماشینکاری دقیق فیس صفحات فلزی، خطای تزریق صفحات پلیمری، کثیفی یا پارگی پارچهها و کافی نبودن فشار جک هیدرولیک. استفاده از فولادهای پرمقاومت، فرز CNC پیشانیها و سامانههای مانیتورینگ خودکار فشار جک این چالش را مرتفع میسازد.
جمعبندی و نتیجهگیری راهبردی
بهینهسازی آبگیری لجن و دستیابی به کیکهایی با کمترین میزان رطوبت، یک معادله چندمتغیره است که بیش از هر چیز به دقت و کیفیت فرآیند ساخت فیلتر پرس برمیگردد. صلبیت شاسی فلزی، کیفیت آلیاژ و ماشینکاری دقیق قطعات هیدرولیک، بهکارگیری صفحات پلیمری مهندسیشده بر پایه پلیپروپیلن مرغوب، طراحی آگاهانه مسیرهای هیدرودینامیکی فیلترات، همگامی با اتوماسیون مدرن و ادغام سامانههای شستشوی اتوماتیک، همگی شاخصههایی هستند که یک تجهیز استاندارد را از سیستمهای سنتی تفکیک میکنند.
سرمایهگذاری در بهکارگیری فیلتر پرسهای باکیفیت و مهندسیساز، فراتر از یک خرید ماشینآلات ساده است؛ این اقدام یک تصمیم راهبردی برای تضمین استانداردهای زیستمحیطی، پایداری فرایندی در خطوط تصفیه پساب و کاهش چشمگیر هزینههای جاری مدیریت پسماند در صنایع بزرگ به شمار میآید.